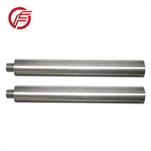
Aloi Molybdenum mempunyai kekuatan dan kekerasan yang tinggi, kekuatan yang lemah, rapuh, mudah untuk memecahkan, dan kebolehesinan miskin. Walau bagaimanapun, kerana titik lebur yang tinggi, ketumpatan rendah, dan pekali pengembangan haba yang rendah, ia sering digunakan untuk mengeluarkan pelbagai bahagian suhu tinggi dalam penerbangan dan aeroangkasa. Kedua-dua bahagian molybdenum adalahskru molybdenum dan molybdenum bolt, seperti yang ditunjukkan dalam angka yang dilampirkan. Kosong adalah panas bergolek Ф 16mm molybdenum aloi bar keluli. Semasa pemprosesan, didapati bahawa bahan itu mempunyai ketumpatan rendah dan kekerasan kulit yang sangat tinggi, yang sepatutnya annealing kekerasan sisa. Di dalam lapisan permukaan, kekerasan masih sangat tinggi, kekuatannya miskin, dan pengaliran haba perlahan.
Ia adalah sangat sukar untuk memproses dengan keluli berkelajuan tinggi biasa atau alat karbida simen. Pertama sekali, rusuk depan dan belakang dan petua alat memakai dengan cepat. Tambah cecair memotong dan menggunakan parameter pemotongan yang berbeza di bawah keadaan biasa untuk banyak ujian, yang tidak dapat memperoleh hasil yang memuaskan. Secara amnya, jika terdapat hanya 4 keping bilah silinder, mereka perlu diganti; Kedua, apabila alat itu sedikit dipakai, bahagian-bahagian mempunyai kecacatan jatuh sanga, dan slag jatuh berlaku apabila muka hujung rata, memotong dan benang. Pemesinan bulatan luar dan pemesinan muka akhir pada dasarnya dapat memenuhi keperluan lukisan apabila alat pusingan penamat tetap tajam, tetapi penurunan slag pemesinan benang tidak dapat dielakkan.

Dalam pemprosesan sebenar, kesan perubahan M6skru molybdenumadalah miskin, dan bahagian benang sering dipecahkan dari akhir dalam pemprosesan, yang tidak dapat dielakkan. Hanya skru mati pemesinan digunakan. M12 mengamalkan perubahan benang pemotong berkembar berkelajuan tinggi CNC, dan kesannya sangat ideal. Oleh kerana panjang kedua-dua bahagian, dalam pemprosesan sebenar, langkah beralih benang biasanya dijalankan selepas panjang keseluruhan satah memotong bulatan luar diproses. Sejak M6skru molybdenumdan M12 bolt dalam dokumen proses tidak dibenarkan untuk mempunyai lubang pusat, yang perlu disamakan akhirnya semasa lathe esing mendatar.
Kaedah pemprosesan subseksyen diterima pakai dalam beberapa kenderaan, dan lubang pusat tidak digerudi. Pemprosesan bersegmen Ф 12mm bulatan luar (M12 diameter hujung besar) dipotong; Pemprosesan bersegmen Ф 6mm bulatan luar (M6 diameter hujung besar) dipotong dengan menghidupkan kon. Prosedur ini agak mudah dan ditinggalkan di sini. Harus diingat bahawa saiz bulatan luar Ф 6mm yang dimesin hingga Ф 5.85 ~ Ф 5.93mm jelas kondusif untuk benang. Bulatan luar yang lebih besar daripada 5.93mm mempunyai elaun bersarang yang besar, yang terdedah kepada profil gigi yang tidak lengkap seperti penurunan sanga benang dan kekurangan benang. Bulatan luar kurang daripada Ф 5.85mm, ubah bentuk penyemperitan semasa benang adalah terhad. Sekiranya saiz alat mesin berubah-ubah, mudah untuk membuat saiz akhir besar benang M6 dekat dengan had atau keluar dari toleransi. Di samping itu, apabila memotong, jumlah elaun panjang hendaklah lebih daripada 1.5mm. Untuk mengelakkan pisau pemotong daripada menjadi tumpul atau penyingkiran cip tidak lancar, sanga pada permukaan conical (skru) pada akar bahagian tidak dapat dibaiki selepas wajah akhir diratakan. Iaitu selepas wajah akhir diratakan, bahagian-bahagian masih mempunyai kecacatan slag-menjatuhkan.